


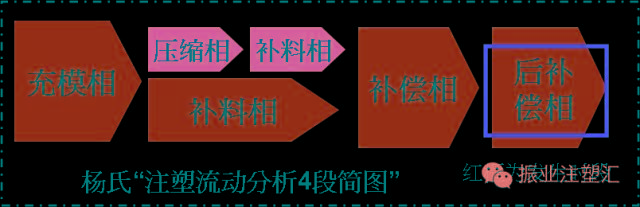
原因分析和解决方法 从上面图里可以看出,龟裂发生在后补偿相这个时间段,但原因没那么简单。 其原因主要4大类。 1) 充填及补料引起的内应力; 在这2段的内应力会引起龟裂,这种情况下缺陷多发生在转角、锐角及厚薄壁交接处。 (简单分析原因) 在注射成型的同时嵌入金属件时,最容易产生应力,而且容易在经过一段时间后才产生龟裂,危害极大。 主要是由于金属和树脂的热膨胀系数相差悬殊产生应力(约5~~10倍),而且随着时间的推...
龟裂是注塑产品常见缺陷之一, 这种缺陷主要影响产品性能其次影响产品外观。什么原因呢?如何预防呢?下面你内容是个普遍性的粗浅的论述。
原因分析和解决方法
(简单分析原因)
从上面图里可以看出,龟裂发生在后补偿相这个时间段,但原因没那么简单。 其原因主要4大类。
1) 充填及补料引起的内应力;
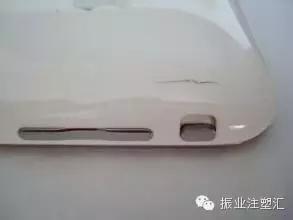
在这2段的内应力会引起龟裂,这种情况下缺陷多发生在转角、锐角及厚薄壁交接处。
(简单分析原因)
解决方法:
如果龟裂最主要产生在直浇口根部附近,则可考虑改用多点分布点浇口、侧浇口及柄形浇口方式。
在保证树脂不分解、不劣化的前提下,适当提高树脂温度可以降低熔融粘度,提高流动性,同时也可以降低注射压力,以减小应力。
一般情况下,模温较低时容易产生应力,应适当提高温度。但当注射速度较高时,即使模温低一些,也可减低应力的产生。
注射和保压时间过长也会产生应力,将其适当缩短较好。
刚性强的树脂,如 AS树脂、HIPS树脂等对内应力的承受力较弱,应予以注意。
2) 金属包裹引起的内应力;
点击添加图片描述(最多60个字)
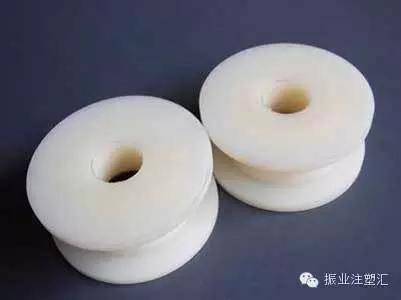
在注射成型的同时嵌入金属件时,最容易产生应力,而且容易在经过一段时间后才产生龟裂,危害极大。
主要是由于金属和树脂的热膨胀系数相差悬殊产生应力(约5~~10倍),而且随着时间的推移,应力超过逐渐劣化的树脂材料的强度而产生裂纹。
为预防由此产生的龟裂,一般在模具设计中, 塑料厚度至少要大于1.5倍的金属直径 。另外玻璃纤维增强树脂材料的热膨胀系数较小,与金属嵌件差异小,比较适合嵌入工艺的材料。另外,成型前对 金属嵌件进行预热 , 也具有较好的效果。
3) 脱模的机械外力;
脱模时,由于脱模斜度小、模具型胶及凸模粗糙等原因, 使推出力过大 ,产生应力,有时甚至在推出杆周围产生白化或破裂现象。只要仔细观察龟裂产生的位置,即可确定原因并制定相关对策。
4) 其他原因;
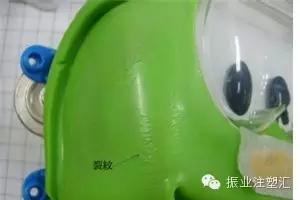
包装不合适会引起龟裂;
搬运及储藏不当会引起上述问题;
接触化学药品、溶剂等会引起内应力诱导开裂,这也是成型后龟裂的原因之一,要注意。

